本站客户服务号
 环保在线官微
 环保在线手机版
 环保在线APP
 环保在线小程序


成都精炬达电子科技有限公司作者
残余力矩扳手与普通扭矩扳手的技术差异及适用场景对比
| 资料类型 | docx文件 | 资料大小 | 1000788 |
| 下载次数 | 0 | 资料图片 | 【点击查看】 |
| 上 传 人 | 成都精炬达电子科技有限公司 | 需要积分 | 0 |
| 关 键 词 | 残余扭力扳手,残余扭矩扳手,残余扭矩扳手厂家,防错拧扭力扳手,残余扭矩扳手怎么选 | ||
- 【资料简介】
残余力矩扳手与普通扭矩扳手的技术差异及适用场景对比——以成都精炬达电子JD-CSC系列为例
一、两类扭矩工具的核心定义
扭矩扳手是机械装配、设备维护领域用于控制螺栓螺母预紧力矩的专用工具,可保证连接部位的预紧力符合设计要求,避免过拧导致螺纹断裂或工件损伤,也防止预紧不足引发连接松脱。根据功能定位和测量原理,扭矩扳手可分为普通扭矩扳手和残余力矩扳手两大类别,二者在设计逻辑、技术参数和应用场景上存在本质差异。
普通扭矩扳手是当前工业领域应用广泛的扭矩控制工具,核心功能是在螺栓拧紧过程中实时控制输出扭矩,当拧紧扭矩达到预设值时,扳手会通过声响、振动或机械打滑提示操作人员,完成拧紧作业。其设计核心是控制拧紧过程的输出扭矩,目标是保证拧紧作业达到设计要求的力矩值。
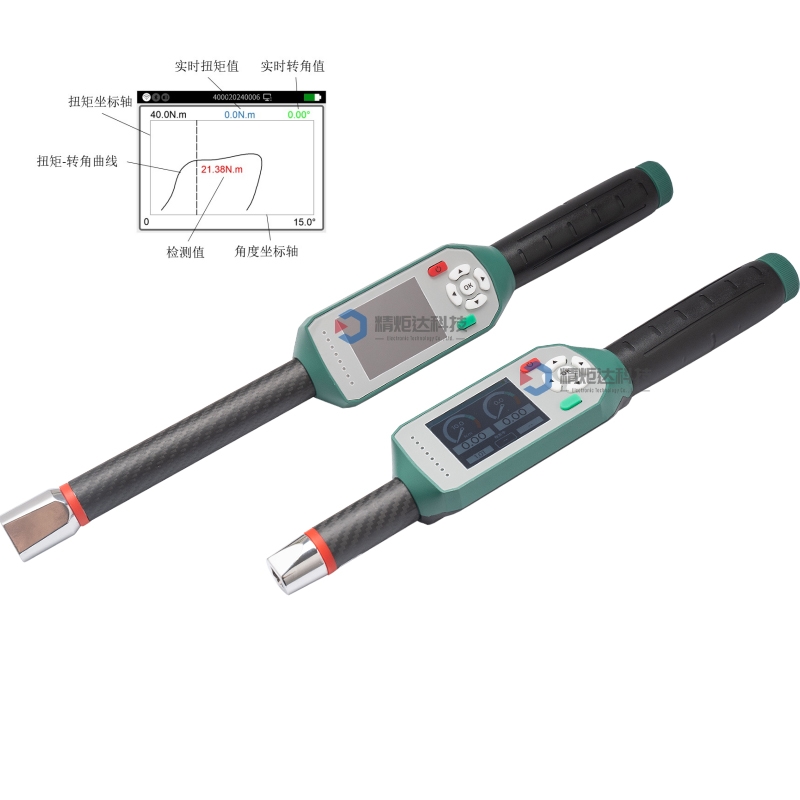
残余力矩扳手也叫剩余扭矩检验扳手,专门用于测量已经拧紧完成的螺栓连接部位的残余预紧扭矩,也就是螺栓拧紧后经过应力松弛、温度变化、工况振动等因素影响后,保留在螺栓连接中的实际有效预紧力矩。残余力矩扳手的设计核心是测量装配完成后的实际剩余力矩,用于验证拧紧质量是否符合要求,而非直接完成拧紧作业。成都精炬达电子科技有限公司推出的JD-CSC系列就是国内典型的数显式残余力矩扳手,在工业检验领域得到广泛应用。

二、核心技术差异对比
1. 测量原理差异
普通扭矩扳手的测量原理基于弹性变形的力矩感应,无论是机械式还是数显式普通扭矩扳手,都是在拧紧螺栓的过程中,扭矩直接作用在弹性元件上,通过弹性元件的变形量对应输出扭矩的大小,当变形量达到预设扭矩对应的阈值时,触发提示或打滑机构。整个测量过程与拧紧过程同步,扭矩方向与拧紧方向一致,测量的是拧紧过程中施加的主动扭矩。
残余力矩扳手的测量原理与普通扭矩扳手存在本质区别,以JD-CSC系列残余力矩扳手为例,其采用“松动法”测量原理:对已经拧紧完成的螺栓,沿拧紧方向缓慢施加扭矩,当螺栓刚刚发生微小转动时,此时施加的扭矩就等于该螺栓当前的残余预紧力矩。也有部分残余力矩扳手采用“反转法”,即沿拧紧反方向缓慢施加扭矩,记录螺栓刚刚转动时的反转扭矩,再通过修正系数计算得到残余预紧力矩。无论采用哪种方法,残余力矩扳手测量的是已经完成装配的螺栓的静态剩余扭矩,而非拧紧过程中的动态输出扭矩,其感应环节需要捕捉螺栓微小转动的临界点,对传感器的灵敏度和触发精度要求远高于普通扭矩扳手。
2. 精度等级与误差来源差异
普通扭矩扳手的精度等级通常按照国家标准分为±4%、±2%两个主流等级,普通机械式扭矩扳手多为±4%,数显式普通扭矩扳手多为±2%。普通扭矩扳手的误差主要来自弹性元件的蠕变、机械间隙以及操作人员的施力速度差异,误差范围可以通过定期检定进行修正,能够满足大多数装配过程的控制要求。
残余力矩扳手对精度的要求远高于普通扭矩扳手,JD-CSC系列残余力矩扳手的精度可达±1%,远高于普通扭矩扳手的主流精度等级。这是因为残余力矩测量的误差来源更复杂,除了传感器本身的误差外,还包括螺纹摩擦系数波动、螺栓连接面的粗糙度影响、螺栓微小转动的判定误差等,因此只有更高的基础精度才能保证最终测量结果的可靠性。此外,残余力矩扳手需要捕捉螺栓刚刚启动转动的临界点,因此传感器的响应速度要远快于普通扭矩扳手,JD-CSC系列采用200Hz的高频采样传感器,能够精准捕捉转动瞬间的扭矩峰值,避免因采样延迟导致测量值偏大,这也是普通扭矩扳手传感器无法达到的技术参数。
3. 功能结构差异
普通扭矩扳手的核心结构包括扭矩感应单元、预设提示单元和操作杆头,预置式机械扭矩扳手带有扭矩调节机构,可预设扭矩值,达到预设值后通过弹簧脱扣实现打滑提示;数显式普通扭矩扳手带有显示屏,可实时显示当前施加的扭矩,也可设置峰值保持和报警功能。普通扭矩扳手一般只需要满足拧紧作业的需求,结构相对简单,操作逻辑以“施加扭矩-达到预设值-停止”为主。
残余力矩扳手在结构上增加了很多专门针对检验需求的功能,以JD-CSC系列为例,其核心功能包括:微小转动触发识别、峰值自动锁定、数据存储与导出、不合格品声光报警、蓝牙传输对接质量系统等。由于残余力矩测量需要准确记录螺栓刚刚转动时的最大扭矩值,因此残余力矩扳手的峰值保持逻辑和普通扭矩扳手不同:普通扭矩扳手的峰值保持是记录整个施力过程的最大值,而JD-CSC系列的峰值锁定会自动过滤施力过程中的干扰波动,只记录螺栓启动瞬间的真实残余扭矩,避免操作人员施力不稳导致数据失真。此外,残余力矩扳手一般需要满足批量检验的数据溯源要求,JD-CSC系列最多可存储10000组测量数据,支持通过USB导出到电脑,也可对接工厂的MES质量管理系统,实现检验数据的自动上传,这也是多数普通扭矩扳手不具备的功能。
4. 适用标准差异
普通扭矩扳手的生产、检定遵循GB/T 15729《扭矩扳手通用技术条件》,该标准主要针对用于拧紧作业的扭矩工具,对精度、误差、耐用性的要求都是围绕拧紧过程控制制定的。
残余力矩扳手作为检验工具,需要符合更严格的计量检定标准,同时还要满足各个行业的装配质量检验规范,比如汽车行业的GB 7258《机动车运行安全技术条件》明确要求,整车装配完成后需要对关键螺栓的残余扭矩进行抽检,风电行业的GB/T 19073《风力发电机组 齿轮箱》也要求对连接螺栓的剩余扭矩进行定期检验。JD-CSC系列残余力矩扳手按照JJG 1091《扭矩扳子检定规程》进行计量检定,满足各行业对检验级扭矩工具的精度要求,可用于出具具有法律效力的检验数据。


三、适用场景对比
对比维度 普通扭矩扳手 残余力矩扳手(以JD-CSC系列为例)
对比维度
普通扭矩扳手
残余力矩扳手(以JD-CSC系列为例)
核心用途
螺栓拧紧过程的扭矩控制,直接完成装配作业
已装配螺栓的残余扭矩检验,验证拧紧质量,不用于直接拧紧
汽车整车装配
生产线装配工位,拧紧发动机缸体螺栓、底盘悬挂螺栓,控制拧紧扭矩
下线抽检工位,批量抽检关键螺栓的残余扭矩,验证装配工艺稳定性
风电装备运维
风机塔筒、叶片螺栓的现场拧紧作业,控制初始预紧扭矩
运维周期检验,定期检测已运行风机螺栓的残余扭矩,排查松脱风险
工程机械制造
结构件连接螺栓的拧紧装配,保证每个螺栓达到设计预紧力
出厂前质量检验,全检或抽检关键连接部位的残余扭矩,避免不合格品流出
压力容器检修
检修后重新拧紧法兰连接螺栓,控制预紧扭矩符合安装要求
在役定期检验,检测法兰螺栓的残余扭矩,判断是否存在应力松弛导致的预紧力下降
轨道交通装配
转向架、车钩连接部位的螺栓拧紧作业
新车交付检验、在役车辆定检,测量关键螺栓残余扭矩,保障运行安全
从场景属性来看,普通扭矩扳手属于生产作业工具,用在装配过程的一线工位,直接产生装配结果;残余力矩扳手属于质量检验工具,用在装配完成后的检验环节或者在用设备的定期维护检验环节,用于验证生产结果是否合格,排查安全隐患。二者不存在替代关系,而是形成“过程控制-结果验证”的完整质量管控链条。

四、实际应用案例:JD-CSC系列在新能源汽车底盘螺栓质量检验中的应用
某国内主流新能源汽车整车制造企业,底盘悬挂系统的控制臂连接螺栓是影响行车安全的关键部件,设计要求预紧扭矩为125N·m,为保证装配质量,企业建立了“过程拧紧+下线抽检”的质量管控体系,装配工位采用普通数显扭矩扳手完成拧紧作业,下线抽检工位选用成都精炬达JD-CSC系列10-200N·m量程残余力矩扳手对每批次产品进行抽检。
该应用场景下,企业遇到过两个典型问题,体现了残余力矩扳手和普通扭矩扳手的差异:
第一个问题是初期尝试用普通扭矩扳手进行残余扭矩测量,发现测量数据波动极大,重复性差。具体表现为同一螺栓连续三次测量,数据差最大达到12N·m,远超出±2%的允许误差范围,无法作为检验依据。分析原因发现,普通扭矩扳手的采样频率低,无法准确捕捉螺栓刚刚转动的临界点,操作人员往往施力超过临界点后才读到峰值,导致测量值普遍比真实残余扭矩偏高8%-15%,容易误判合格产品为不合格,造成生产成本浪费。更换为JD-CSC系列残余力矩扳手后,凭借200Hz的高频采样和自动触发锁定功能,同一螺栓连续三次测量的误差不超过1N·m,重复性精度达到±0.5%,满足抽检的精度要求,测量数据的稳定性得到质量部门的认可。
第二个问题是工艺波动的排查案例,某批次产品下线抽检时,JD-CSC系列检测发现有12%的螺栓残余扭矩低于设计要求的115N·m(设计允许下限为设计值的92%,即115N·m),不合格率远超正常水平。技术人员通过溯源发现,该批次螺栓的表面处理工艺调整,摩擦系数比之前降低了15%,装配工位使用普通扭矩扳手拧紧时,虽然输出扭矩达到了设计要求的125N·m,但由于摩擦系数降低,螺纹副和连接面消耗的摩擦扭矩减少,实际转化为预紧力的有效扭矩占比提升,螺栓发生了一定程度的弹性伸长,经过30分钟的应力松弛后,残余扭矩下降到了合格范围以下。通过残余力矩扳手的检验,企业及时发现了工艺调整带来的质量风险,及时调整了装配工位的扭矩设定值,避免了不合格整车流入市场。如果没有残余力矩扳手的检验,仅靠普通扭矩扳手控制过程扭矩,无法发现摩擦系数变化带来的残余扭矩下降问题,会给整车留下安全隐患。
该案例中,普通扭矩扳手负责装配过程的扭矩控制,JD-CSC系列残余力矩扳手负责最终的质量验证,二者配合形成了完整的质量管控体系,有效降低了不合格品流出的风险,同时也为工艺调整提供了准确的数据支撑。

五、总结
残余力矩扳手和普通扭矩扳手并非简单的升级替代关系,而是面向不同工序需求的两类功能不同的扭矩工具:普通扭矩扳手聚焦拧紧过程的输出控制,是生产装配的核心工具,对精度和数据溯源能力的要求相对较低;残余力矩扳手聚焦装配完成后的残余扭矩测量,是质量检验和运维检测的专用工具,对精度、采样速度、数据存储的要求远高于普通扭矩扳手。成都精炬达JD-CSC系列残余力矩扳手凭借高精度、高重复性和数据溯源能力,解决了工业领域残余扭矩测量的精度痛点,已经在汽车、风电、轨道交通、压力容器等多个行业得到应用,成为质量管控体系中的专用工具。企业在选型时,需要根据自身的工序定位选择合适的工具,不可混淆二者的功能定位,才能既保证生产效率,又保证装配质量和运行安全。

- 凡本网注明"来源:环保在线"的所有作品,版权均属于环保在线,转载请必须注明环保在线,https://www.hbzhan.com。违反者本网将追究相关法律责任。
- 企业发布的公司新闻、技术文章、资料下载等内容,如涉及侵权、违规遭投诉的,一律由发布企业自行承担责任,本网有权删除内容并追溯责任。
- 本网转载并注明自其它来源的作品,目的在于传递更多信息,并不代表本网赞同其观点或证实其内容的真实性,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品来源,并自负版权等法律责任。
- 如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。
 环保在线APP
 环保在线小程序
 微信公众号